1. Comment les pièces moulées sous pression en aluminium optimisent-elles la dissipation thermique dans les systèmes d’entraînement électrique ?
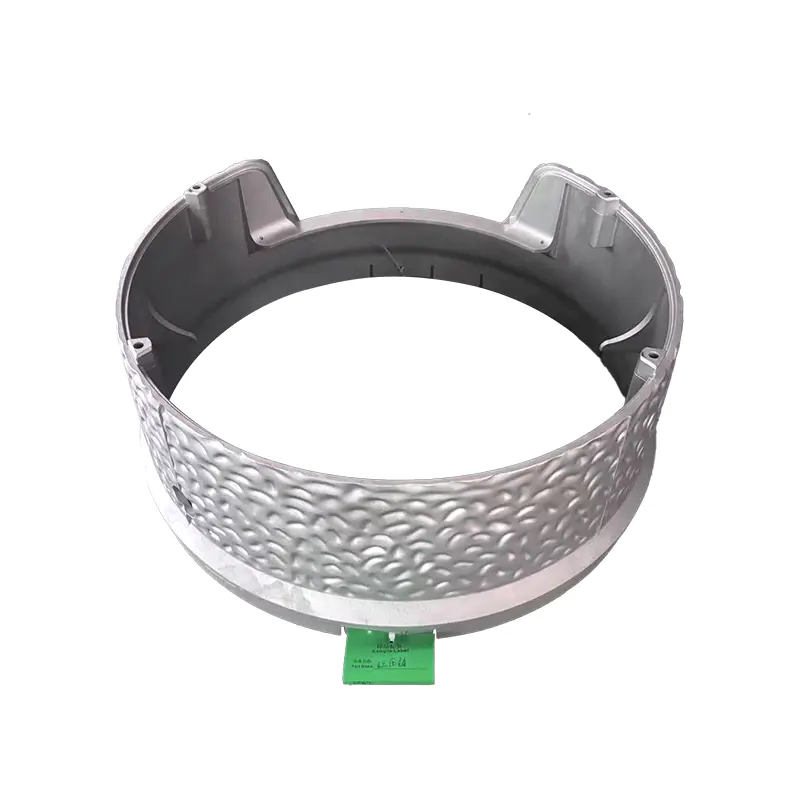
Dans l’industrie des véhicules à énergie nouvelle (NEV), l’efficacité d’un Système d’entraînement électrique (EDS) est déterminée non seulement par sa puissance de sortie, mais aussi par ses capacités de gestion thermique. À mesure que les moteurs et les onduleurs évoluent vers une densité de puissance plus élevée et une miniaturisation accrue, l’accumulation de chaleur est devenue le principal goulot d’étranglement limitant les performances. Pièces moulées sous pression pour systèmes d’entraînement électrique, en tant que boîtier supportant les composants clés, jouent un rôle décisif dans la capacité du système à maintenir des opérations continues à haute charge.
Les boîtiers fabriqués par moulage sous pression d’aluminium à haute pression tirent parti de la conductivité thermique intrinsèque élevée des alliages d’aluminium. Associés à des conceptions géométriques complexes, ils offrent une interface d’échange thermique exceptionnelle pour les moteurs à haut régime et les composants électroniques de puissance. Par rapport aux techniques traditionnelles de soudage ou de fonderie en sable, les pièces moulées sous pression permettent des épaisseurs de paroi plus fines et des circuits de refroidissement intégrés plus élaborés, ce qui augmente considérablement l’efficacité de la conversion de l’énergie thermique tout en maintenant l’intégrité structurelle. Dans les architectures modernes de VE, un moulage sous pression de qualité supérieure n’est pas seulement une enveloppe protectrice ; c’est le “ cœur thermique ” de l’ensemble du système de gestion thermique.
2. Avantages de la conductivité thermique des alliages d’aluminium
Dans la chaîne de gestion thermique d’un système d’entraînement électrique, la conductivité thermique du matériau du boîtier constitue la première barrière technique. Lors de conditions de forte charge, comme la croisière à grande vitesse ou la montée en pente raide, les enroulements statoriques internes et les modules de puissance IGBT génèrent instantanément d’immenses quantités de chaleur Joule. Si le matériau du boîtier ne possède pas des performances suffisantes en matière de transfert de chaleur, les températures internes s’envolent, entraînant une défaillance du système.
2.1 Avantages naturels des propriétés physiques
Les alliages d’aluminium moulés sous pression (tels que ADC12, AlSi10Mg, etc.) présentent généralement une conductivité thermique comprise entre 90 à 160 W/(m·K), tandis que la fonte ductile traditionnelle n’offre qu’environ 40–55 W/(m·K). Cela signifie que, lorsque la chaleur est transférée de la source de chaleur (par exemple, le stator) au boîtier, le moulage sous pression en aluminium peut évacuer la chaleur plus de 2,5 fois plus rapidement que le fer. Cette dissipation rapide de la chaleur prévient efficacement la formation de “ points chauds ”, protège les matériaux d’isolation du moteur contre la dégradation thermique et prolonge la durée de vie globale du système d’entraînement électrique.
2.2 Modification avancée des alliages pour améliorer les performances thermiques
Pour répondre aux exigences thermiques extrêmes des VE hautes performances, les scientifiques des matériaux ont introduit des éléments traces dans les alliages standards Pièces moulées sous pression pour systèmes d’entraînement électrique. En ajustant avec précision le rapport entre le silicium (Si) et le magnésium (Mg) et en contrôlant les niveaux d’impuretés, les procédés modernes de moulage sous pression peuvent produire des alliages spécialisés offrant à la fois une résistance structurale élevée et une conductivité thermique supérieure. Cette optimisation au niveau moléculaire garantit que le boîtier maintient une efficacité stable d’échange thermique même lors d’une production de puissance maximale soutenue.
2.3 Tableau comparatif des performances des matériaux et de la dissipation thermique
| Type de matériau | Conductivité thermique (W/m·K) | Densité (g/cm³) | Vitesse de réponse thermique |
| Alliage d’aluminium moulé sous pression | 120 – 150 | 2.7 | Excellent (instantané) |
| Alliage de magnésium moulé | 60 – 90 | 1.8 | Bon |
| Fonte | 40 – 55 | 7.8 | Mauvais |
| Acier de construction | 15 – 30 | 7.8 | Très mauvais |
3. Mise en œuvre précise de canaux de refroidissement internes complexes
À mesure que les systèmes d’entraînement électrique évoluent vers une intégration “ 3-en-1 ” (moteur, contrôleur et réducteur intégrés en une seule unité), le refroidissement passif ne suffit plus pour les densités de puissance élevées. La compétitivité fondamentale de Pièces moulées sous pression pour systèmes d’entraînement électrique réside dans l’utilisation de la technologie de moulage sous pression à haute pression (HPDC) pour intégrer des canaux extrêmement complexes Circuits de refroidissement directement dans les parois du boîtier.
3.1 Procédé de moulage sous pression avec chemise d’eau intégrée
Lors de la phase de conception du moule, des glissières et des structures de retrait de noyau calculées avec précision permettent de créer des canaux en spirale ou en serpentin à l’intérieur du boîtier du moteur. Cette conception de “ chemise de refroidissement intégrée ” permet au fluide de refroidissement (généralement une solution eau-glycol) de circuler directement le long de la circonférence extérieure du stator.
- Conception à paroi mince :Le procédé de moulage sous pression permet d’obtenir des épaisseurs de paroi uniformes de 3,0 mm à 4,5 mm, raccourcissant ainsi le trajet physique que doit parcourir la chaleur depuis la source interne jusqu’au fluide de refroidissement et réduisant la résistance thermique du système.
- Optimisation du champ d’écoulement :Le moulage sous pression de haute précision peut créer des textures spécialisées sur les parois internes des canaux. En augmentant la surface spécifique ou en générant une micro-turbulence, ces textures améliorent considérablement le coefficient de transfert thermique convectif.
3.2 Fiabilité de l’étanchéité et intégrité structurelle
L’efficacité d’un système thermique dépend de sa stabilité de fonctionnement sous haute pression. Les pièces moulées sous pression en aluminium de haute qualité utilisent Moulage sous pression sous vide la technologie pour minimiser les porosités internes et les micropores. Cette microstructure dense garantit qu’ même sous des pressions du système de refroidissement supérieures à 3 bars, aucune fuite ne se produit dans les canaux. De plus, les excellentes propriétés fluidiques des alliages d’aluminium assurent des chemins de refroidissement réguliers, réduisant ainsi la consommation d’énergie des pompes et améliorant le rapport global d’efficacité énergétique du véhicule.
4. Réduction de la résistance thermique de contact grâce à une conception intégrée
Dans la conception thermique, réduire le nombre d’interfaces entre les composants est essentiel pour améliorer l’efficacité. La tendance vers l’intégration dans Pièces moulées sous pression pour systèmes d’entraînement électrique apporte des avantages révolutionnaires en matière de gestion thermique en minimisant Résistance thermique de contact.
4.1 Avantages thermiques des boîtiers intégrés tout-en-un
Dans les conceptions traditionnelles, l’onduleur et le moteur sont des unités séparées reliées par des boulons et des câbles. Cette conception discrète augmente le volume et crée une résistance thermique importante due aux interstices d’air ou aux joints d’étanchéité entre les composants.
- Base de refroidissement commune :Dans une solution de moulage sous pression intégré, les modules de puissance de l’onduleur (IGBT ou SiC) peuvent être montés directement sur une plateforme prolongée du boîtier du moteur. Cette plateforme partage les mêmes canaux d’eau internes que le moteur.
- Chemin de chaleur sans interruption :L’élimination des connecteurs intermédiaires signifie que la chaleur peut être conduite à travers le boîtier en alliage d’aluminium de manière “ tout-en-un ”. Le chemin de flux thermique est plus direct, ce qui améliore considérablement la stabilité thermique de l’onduleur lors des états de commutation à haute fréquence.
4.2 Élimination de la redondance structurelle pour une dissipation légère
Les pièces moulées sous pression intégrées utilisent l’optimisation topologique pour ne conserver le matériau que le long des chemins critiques de charge et de conduction thermique. Cette structure hautement optimisée non seulement réduit le poids (ce qui favorise l’efficacité énergétique), mais minimise également la “ masse thermique morte ”. Un système avec une moindre inertie thermique peut réagir plus rapidement aux variations de température, permettant au système de refroidissement d’évacuer rapidement la chaleur générée lors des charges maximales grâce à des ajustements rapides de la pompe.
5. Facteurs de contrôle de la qualité dans la dissipation thermique
Tous les moulages sous pression n’offrent pas la même performance thermique. De légères variations dans le processus de fabrication peuvent avoir un impact significatif sur le comportement thermique réel de Pièces moulées sous pression pour systèmes d’entraînement électrique.
5.1 Éliminer les défauts internes pour réduire la résistance thermique
Si la pression de remplissage est instable ou si l’évacuation des gaz dans le moule est insuffisante pendant le processus de moulage sous pression, des cavités de retrait ou des interstices d’air peuvent facilement se former dans les zones critiques de dissipation thermique. Étant donné que la conductivité thermique de l’air est extrêmement faible (environ 0,026 W/m·K), ces minuscules pores agissent comme des “ barrières thermiques ” qui entravent le flux de chaleur. Par conséquent, l’utilisation de machines de moulage sous pression de haute spécification et d’une détection rigoureuse des défauts par rayons X est essentielle pour s’assurer que chaque boîtier respecte ses valeurs théoriques de dissipation thermique.
5.2 Traitement de surface et efficacité du rayonnement
Au-delà de la conduction interne et du refroidissement liquide, le traitement de surface du boîtier influence également la dissipation thermique. Grâce à des procédés spécialisés de sablage, d’oxydation ou de revêtement, l’émissivité du boîtier en aluminium peut être modifiée. Dans certaines conditions de basse vitesse et de couple élevé, un rayonnement thermique externe et une convection renforcés peuvent servir de complément efficace au système de refroidissement par eau, élargissant encore les limites de fonctionnement sûres du système d’entraînement électrique.
Questions fréquemment posées (FAQ)
Q1 : Pourquoi utilise-t-on des pièces moulées sous pression en aluminium dans les systèmes d’entraînement électrique plutôt que du plastique ou de l’acier ?
A1 : Le plastique présente une conductivité thermique très faible et ne peut pas répondre aux besoins de dissipation des moteurs à haute puissance ; l’acier est trop lourd et sa conductivité est inférieure à celle de l’aluminium. Les pièces moulées sous pression en aluminium offrent un équilibre parfait entre légèreté, haute conductivité thermique et capacité à former des structures complexes.
Q2 : Comment garantit-on que le boîtier moulé sous pression ne fuit pas sous l’effet de vibrations prolongées ?
A2 : La clé réside dans le contrôle de la densité du moulage sous pression à haute pression et dans la réalisation d’un test d’étanchéité à l’air conforme à la norme 100%. En outre, l’optimisation de la structure des canaux afin d’éviter les concentrations de contraintes au niveau des raccords des conduites de refroidissement permet de garantir l’étanchéité du système tout au long du cycle de vie du véhicule.
Q3 : La précision du moulage sous pression influence-t-elle la dissipation thermique ?
A3 : Oui. Des surfaces usinées de haute précision assurent un ajustement par interférence entre le stator du moteur et la paroi intérieure du boîtier. Cela minimise l’entrefer entre les deux, réduisant ainsi la résistance thermique de contact et améliorant l’efficacité de la conduction thermique.
Références
- Zhao, H., et al. (2024). Avancées dans le moulage sous pression à haute pression pour les unités de gestion thermique des véhicules électriques. Journal de la fabrication automobile.
- Miller, P. (2025). Analyse comparative des alliages d’aluminium pour les boîtiers de transmission électrique haute performance. Science moderne de la fonderie.
- Normes techniques pour les pièces moulées intégrées dans les groupes motopropulseurs des véhicules à énergie nouvelle, Revue mondiale de l’ingénierie automobile (2025).