1. Как алюминиевые литьевые отливки оптимизируют отвод тепла в системах электропривода?
В индустрии новых энергетических транспортных средств (NEV) эффективность Система электропривода (EDS) определяется не только его выходной мощностью, но и возможностями термического управления. По мере того как двигатели и инверторы развиваются в направлении повышения плотности мощности и миниатюризации, накопление тепла стало основным узким местом, ограничивающим производительность. Литые детали системы электропривода, выступая в роли корпуса, поддерживающего ключевые компоненты, играют решающую роль в способности системы обеспечивать непрерывную работу на высоких нагрузках.
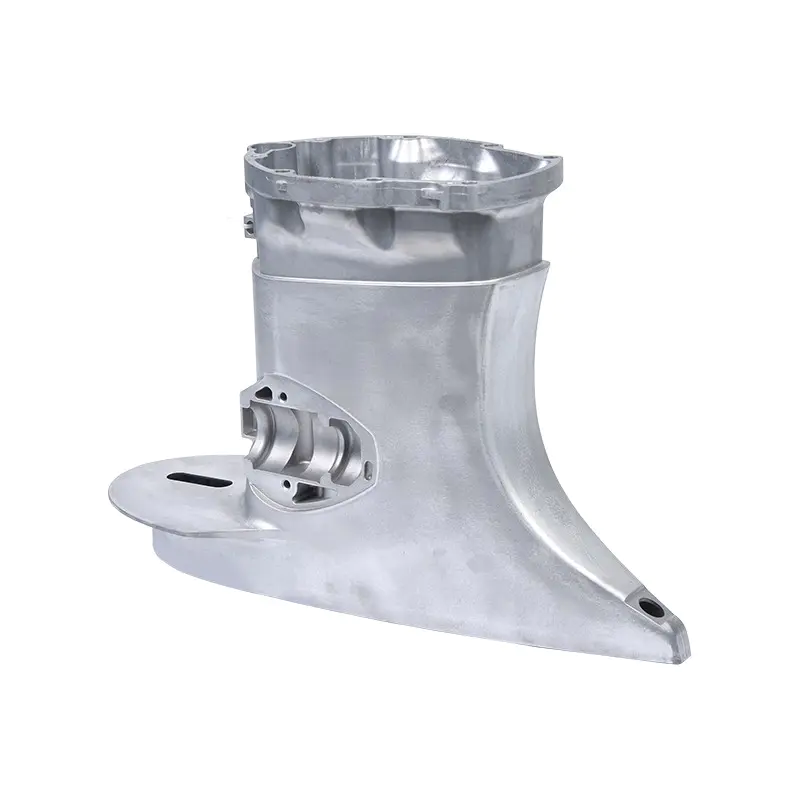
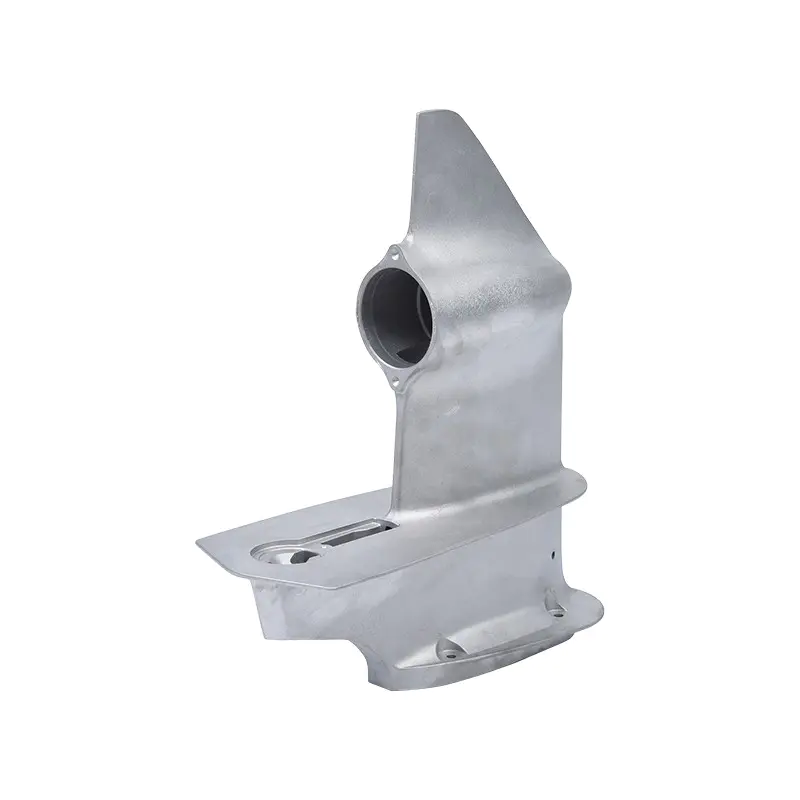
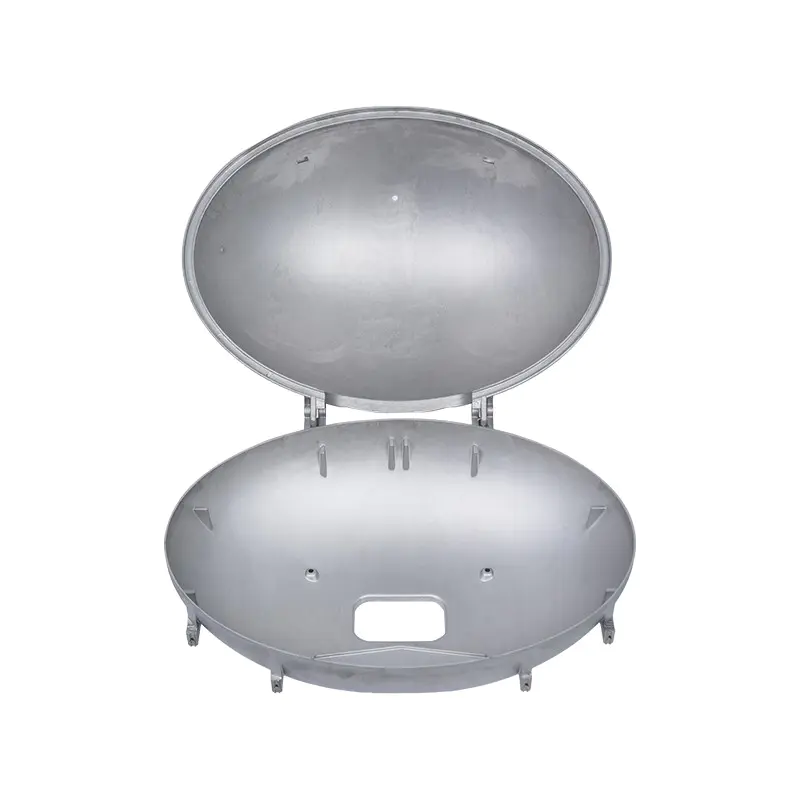
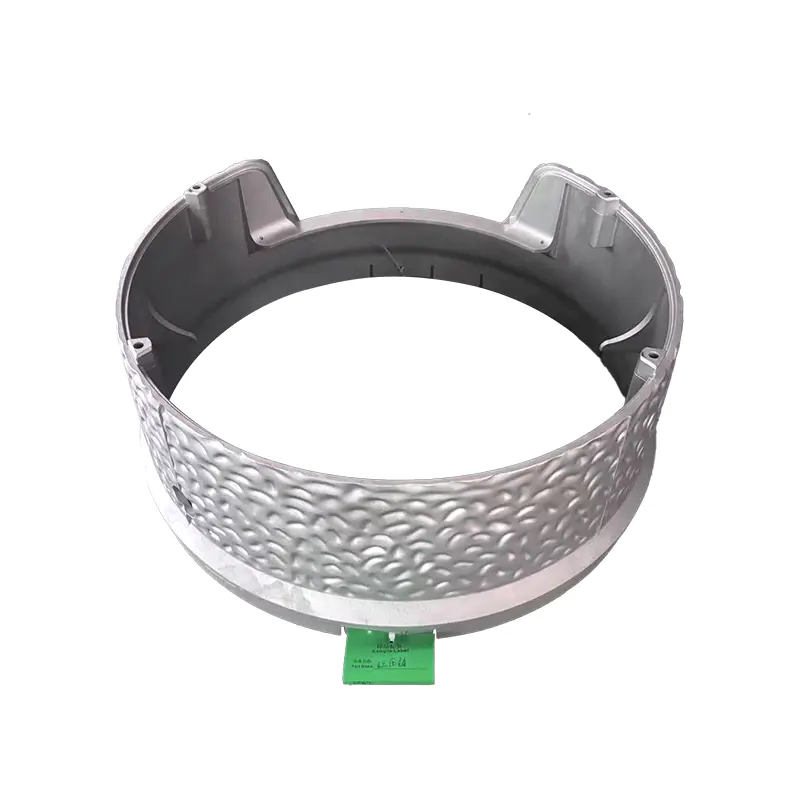
Корпуса, изготовленные методом высоконапорного алюминиевого литья под давлением, используют естественную высокую теплопроводность алюминиевых сплавов. В сочетании со сложными геометрическими решениями они обеспечивают исключительную поверхность теплообмена для высокоскоростных двигателей и силовой электроники. По сравнению с традиционной сваркой или песчаным литьем, литьевые детали позволяют использовать более тонкие стенки и более сложные интегрированные охлаждающие контуры, что значительно повышает эффективность преобразования тепловой энергии при сохранении структурной целостности. В современных архитектурах электромобилей премиальное литьё под давлением — это не просто защитная оболочка; это “термическое сердце” всей системы управления теплом.
2. Преимущества теплопроводности алюминиевых сплавов
В цепочке термического управления системой электропривода теплопроводность материала корпуса является первым техническим барьером. Во время работы на высоких нагрузках, таких как движение на высокой скорости или крутой подъём, внутренние обмотки статора и силовые модули IGBT мгновенно выделяют огромное количество тепла Джоуля. Если материал корпуса не обладает достаточной теплопередачей, внутренняя температура резко возрастёт, что приведёт к выходу системы из строя.
2.1 Естественные преимущества физических свойств
Литьевые алюминиевые сплавы (например, ADC12, AlSi10Mg и др.) обычно обладают теплопроводностью в диапазоне от 90–160 Вт/(м·К), тогда как традиционный чугун с высокой пластичностью обеспечивает лишь около 40–55 Вт/(м·К). Это означает, что при передаче тепла от источника нагрева (например, от статора) к корпусу алюминиевое литьё под давлением может отводить тепло более чем в 2,5 раза быстрее, чем чугун. Такое быстрое рассеивание тепла эффективно предотвращает образование “горячих точек”, защищая изоляционные материалы двигателя от термического разрушения и продлевая общий срок службы системы электропривода.
2.2 Передовая модификация сплавов для улучшения термических характеристик
Чтобы удовлетворить экстремальные термические требования высокопроизводительных электромобилей, учёные-материаловеды вводят в стандартные Литые детали системы электропривода. трассирующие элементы. Путём точной регулировки соотношения кремния (Si) и магния (Mg), а также контроля уровня примесей современные технологии литья под давлением позволяют получать специализированные сплавы, сочетающие высокую прочность конструкции и превосходную теплопроводность. Эта оптимизация на молекулярном уровне гарантирует, что корпус сохраняет стабильную эффективность теплообмена даже при длительной работе на пиковой мощности.
2.3 Сравнительная таблица характеристик материалов и отвода тепла
| Тип материала | Теплопроводность (Вт/м·К) | Плотность (г/см³) | Скорость теплового отклика |
| Литой алюминиевый сплав | 120–150 | 2.7 | Отлично (мгновенно) |
| Литой магниевый сплав | 60–90 | 1.8 | Хорошо |
| Чугун | 40–55 | 7.8 | Плохо |
| Конструкционная сталь | 15–30 | 7.8 | Очень плохо |
3. Точная реализация сложных внутренних охлаждающих каналов
По мере того как системы электропривода развивают концепцию “3 в 1” (двигатель, контроллер и редуктор объединены в один блок), пассивного охлаждения уже недостаточно для высоких плотностей мощности. Основная конкурентоспособность Литые детали системы электропривода заключается в использовании технологии высоконапорного литья под давлением (HPDC) для интеграции чрезвычайно сложных Охлаждающие контуры непосредственно в стенки корпуса.
3.1 Процесс литья с интегрированным водяным кожухом
На этапе проектирования формы точно рассчитанные ползунки и механизмы выталкивания сердечников позволяют создавать спиральные или змеевидные каналы внутри корпуса двигателя. Такая конструкция “интегрированного охлаждающего кожуха” позволяет охлаждающей среде (как правило, водно-гликолевому раствору) непосредственно протекать по внешней окружности статора.
- Конструкция с тонкими стенками:Процесс литья под давлением позволяет добиться равномерной толщины стенок от 3,0 до 4,5 мм, что сокращает физический путь тепла от внутреннего источника до охлаждающей жидкости и снижает термическое сопротивление системы.
- Оптимизация поля потока:Высокоточное литьё под давлением позволяет создавать специализированные текстуры на внутренних стенках каналов. За счёт увеличения площади поверхности или создания микротурбулентности эти текстуры значительно повышают коэффициент конвективного теплообмена.
3.2 Надёжность герметизации и структурная целостность
Эффективность тепловой системы зависит от её эксплуатационной стабильности при высоком давлении. Высококачественные алюминиевые отливки под давлением используют Вакуумное литье под давлением технологию, позволяющую минимизировать внутренние пинхолы и пористость. Такая плотная микроструктура гарантирует, что даже при давлении в системе охлаждения свыше 3 бар утечки в каналах не возникают. Кроме того, отличные текучие свойства алюминиевых сплавов обеспечивают ровные пути охлаждения, снижая энергопотребление насосов и повышая общий коэффициент энергоэффективности транспортного средства.
4. Снижение термического контактного сопротивления за счёт интегрированного дизайна
В тепловом проектировании ключевым фактором повышения эффективности является сокращение числа интерфейсов между компонентами. Тенденция к интеграции в Литые детали системы электропривода приносит революционные преимущества в управлении теплом за счёт минимизации Термическое контактное сопротивление.
4.1 Тепловые преимущества моноблочных интегрированных корпусов
В традиционных конструкциях инвертор и двигатель представляют собой отдельные блоки, соединённые болтами и кабелями. Такая раздельная конструкция увеличивает объём и создаёт значительное термическое сопротивление из-за воздушных зазоров или уплотнительных прокладок между компонентами.
- Общая охлаждающая база:В интегрированном решении литья под давлением силовые модули инвертора (IGBT или SiC) могут быть непосредственно установлены на расширенную платформу корпуса двигателя. Эта платформа использует те же внутренние водяные каналы, что и двигатель.
- Бесшовный тепловой путь:Отсутствие промежуточных соединений означает, что тепло может передаваться через алюминиевый корпус “в один шаг”. Путь теплопередачи становится более прямым, что значительно повышает термическую стабильность инвертора в условиях высокочастотных коммутаций.
4.2 Устранение структурной избыточности для облегчённого рассеивания тепла
Интегрированные отливки под давлением применяют топологическую оптимизацию, сохраняя материал только вдоль ключевых путей нагрузки и теплопроводности. Такая высокооптимизированная структура не только снижает массу (что способствует энергоэффективности), но и минимизирует “мертвую тепловую массу”. Система с меньшей тепловой инерцией может быстрее реагировать на изменения температуры, позволяя системе охлаждения оперативно отводить тепло, выделяемое во время пиковых нагрузок, за счёт быстрых регулировок насосов.
5. Факторы контроля качества в теплоотведении
Не все отливки под давлением обеспечивают одинаковую тепловую производительность. Незначительные отклонения в процессе производства могут существенно влиять на фактическое тепловое поведение Литые детали системы электропривода.
5.1 Устранение внутренних дефектов для снижения термического сопротивления
Если во время литья под давлением нестабильно давление заполнения или плохо работает вентиляция формы, в критических зонах теплоотведения легко образуются усадочные раковины или воздушные зазоры. Поскольку теплопроводность воздуха чрезвычайно низка (около 0,026 Вт/м·К), эти крошечные поры действуют как “термические барьеры”, препятствуя движению тепла. Поэтому использование высокоспецификационных машин для литья под давлением и строгий рентгеновский контроль дефектов являются обязательными для обеспечения того, чтобы каждый корпус соответствовал своим теоретическим значениям теплоотведения.
5.2 Обработка поверхности и эффективность излучения
Помимо внутренней теплопроводности и жидкостного охлаждения, обработка поверхности корпуса также влияет на теплоотведение. С помощью специализированной дробеструйной обработки, оксидирования или нанесения покрытий можно изменить эмиссионную способность алюминиевого корпуса. В некоторых условиях низкой скорости и высокого крутящего момента усиленное внешнее тепловое излучение и конвекция могут служить эффективным дополнением к системе водяного охлаждения, ещё больше расширяя безопасные пределы эксплуатации электроприводной системы.
Часто задаваемые вопросы (FAQ)
Вопрос 1: Почему в электроприводных системах используются алюминиевые отливки под давлением вместо пластмассы или стали?
A1: Пластик обладает очень низкой теплопроводностью и не может удовлетворить потребности в отводе тепла у высокомощных двигателей; сталь слишком тяжёлая, а её теплопроводность уступает алюминию. Алюминиевые литые детали обеспечивают идеальный баланс между лёгкостью, высокой теплопроводностью и возможностью формирования сложных конструкций.
Q2: Как обеспечивается герметичность литого корпуса при длительной вибрации?
A2: Ключевым фактором является контроль плотности высоконапорного литья под давлением и проведение 100% испытаний на герметичность. Кроме того, оптимизация конфигурации каналов для предотвращения концентрации напряжений в местах соединений охлаждающих трубок позволяет сохранять герметичность системы на протяжении всего срока службы автомобиля.
Q3: Влияет ли точность литья на теплоотвод?
A3: Да. Высокоточные механически обработанные поверхности обеспечивают натяжное соединение между статором двигателя и внутренней стенкой корпуса. Это минимизирует воздушный зазор между ними, тем самым снижая контактное тепловое сопротивление и повышая эффективность теплопередачи.
Список литературы
- Чжао Х., и др. (2024). «Достижения в области высоконапорного литья под давлением для систем термического управления электромобилей». Журнал автомобильного производства.
- Миллер П. (2025). «Сравнительный анализ алюминиевых сплавов для высокопроизводительных корпусов электроприводов». Современная наука литейного производства.
- Технические стандарты для интегрированных литых деталей в силовых установках автомобилей на новых источниках энергии, Глобальный обзор автомобильной инженерии (2025).